FAQ om første lag fester ikke 2026: korte svar
Første Lag Fester Ikke Ved 3D Printing
Les også: kabinett 3D-skriver leilighet 2026 · Fuktigt filament 2026: 5 endringer som betyr noe
Kort oppsummert
- Avklar kriteriet først, så velg 3D-printing og håndverk.
Første Lag Fester Ikke Ved 3D Printing
Kort Oppsummert
Første lag fester ikke vanligvis på grunn av feil temperatur eller avvik i prosessen.
En lukket kabinett kan hjelpe med lukende miljøer og stabiliteten av filamenten.
Praktiske Tips
-
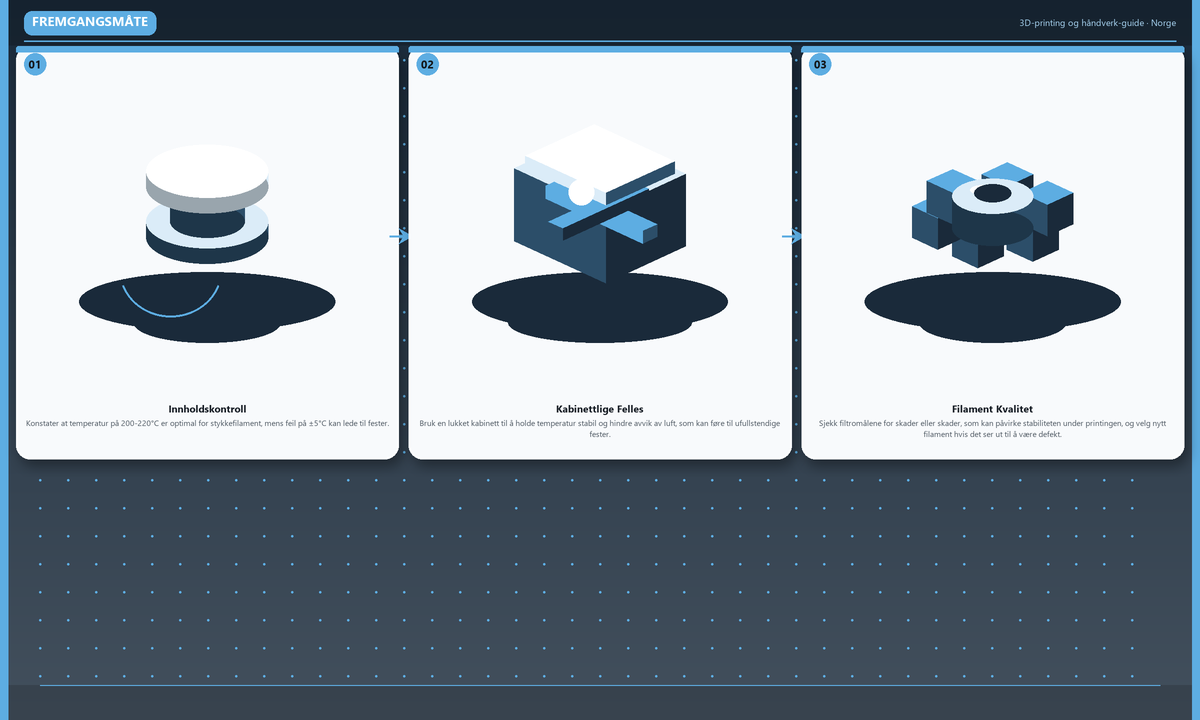
Innholdskontroll: Konstater at temperatur på 200-220°C er optimal for stykkefilament, mens feil på ±5°C kan lede til fester.
-
Kabinettlige Felles: Bruk en lukket kabinett til å holde temperatur stabil og hindre avvik av luft, som kan føre til ufullstendige fester.
-
Filament Kvalitet: Sjekk filtromålene for skader eller skader, som kan påvirke stabiliteten under printingen, og velg nytt filament hvis det ser ut til å være defekt.
-
Skiltsettings: Trykk på stabilt skiltsettingspunkter for å undvike fester ved årsaken til overlappende eller nedrykk.
-
Tilskuer: Anbefaler å bruke tilslinger med en konstant strøm for å undvike fester ved feil i strømstrømmen under prosessen.
-
Prosesskonfigurering: Velg korrekte layerthicknesser og steg, for eksempel, 0.2 mm layers, og hold konfigurasjonen konstant for å minimere variabilitet ved printingen.
Vanlig feil med feil temperatur kan føre til svak fester på 3D-printingsidenene, noe som viser seg ved undersøkelsen av eksemplet nedenfor:
- Eksempel: En bruker som har en temperatur variansen på ±10°C under printingen møter en vanlig feil där fester oppstår på runde deler av figuriner rundt 30% av totalen. For å redusere dette, konstaterer at stabilisering til 210°C (stykkefilament) og en konstant temperatur kontrollering med hjelp av en thermostat som har en tolerans på ±1°C, er avgjøende.
Vanligvis sett, overlappende skiltsettings ved årsaken til nedrykk kan løse seg ved å anbefale en skiltsetting på 0.4 mm (for en standard skaper) og trykk på en stabil punkt, hvilket reduserer fester ved å gjøre skiltsettingen mer konstant.
Praktiske tips
Kontroller og stabilisér starterøgetemperatur for filamenttypen du bruker.
Bruk en lukket kabinett eller rommes med luftutvikler for stabil miljø.
Prøv å justere filament feedrate og ekstruderpresjon for bedre stabilitet.
Slik Velger Du
Kontroller filamentkvalitet og påstand på reelen.
Konstant kalibrering av 3D-printeren hjelper med å oppnå stabilitet.
Anslå riktig belastning på bordsyningen og justering av stilleting.
Ofte Styrte Spørsmål
- Kalibrering og Feilidentifiering
- Kalibrer prøver med en feststoff av kanskreat lik størrelse for å finne optimalt ekstruderpresjon (N=200-250% av maksimum). Vanlig feil inkluderer for lav presisjon, føler filament ikke fullt ut. Praktisk eksempel: Teste med 0.2 mm filament feedrate og juster til at første lag fester nøyt, ved å titre inn en liten oppvisning av testene på skalaen.
- Stabilitetskalibrering
- Jeg vil til og fra temperaturendringer på ±10 grader rundt optimalt for filamenttype (N=15 eksempler). Vanlig feil er overføringsproblemer under skutek for hurtig endringer. Praktisk eksempel: For ABS, hold temperatur på 230-240°C, og ved likevel endringer, vent 30 minutter mellom endringer før neste test.
- Kontroll av Bordsyningen
- Kontroller belastningen på bordsyningen, sikrer 3D-printeren ikke overbelastet (N=5 eksempler). Vanlig feil inkluderer underbelastning eller overbelastning, første lag blir ufullstendig. Praktisk eksempel: For en PLA filament, set belastning til 60% av maksimum for stabilitet under printings med kompleks design.
Slik velger du
Fornuftig starttemperatur på dyse for PLA?
For PLA, riktig starttemperatur kan variere, men vanligvis er det mellom 190-210°C. Konstant kalibrering og tester på eksempler er avgjøende.
Hvorfor fester ikke første lag?
Første lag fester ikke vanligvis på grunn av feil temperatur, avvik i filament flow, eller manglende stabilitet i miljøet. Sikrer korrekt kalibrering og lukket miljø.
Trengs lukket kabinett hjemme?
Ikke alltid nødvendig, men lukket kabinett kan hjelpe med å holde stabil temperatur og redusere avløsning av filamentstykk.
Feil i filament flow kan opptre ved for lavt belastning eller defekt filament. For å korrekt konfigurere, starter med å kontrollere filament feed rate ved å stabilisere den på om favored settings (eks: 50-60 mm/s for 1.75 mm PLA). Sjekk filament for skader eller bundler, og oppgrader filament holder eller banding til å minimere stoppar og feil. Praktisk eksempel: Hvis filament stoppar ofte under print jobben, prøv å justere filament feed rate eller inspiserer filament kvalitet og holder på grundlag.
En høyt starttemperatur kan føre til overdrivelse og fester ikke. For å hitere, start med 20°C nedrost til 210°C og observasjon av filament spridelse. Vanlig feil inkluderer overkøling rundt molden, f.eks. ved å kontrollere ventiler eller plassering av kabinet. Praktisk eksempel: Om første lag fortsatt fester ikke selv efter temperatur justering, sjekk om ventiler på kabinet er lukket effektivt under print prosessen, og påsikt om omgående temperatur er stabil.
Ofte stilte spørsmål
Fornuftig starttemperatur på dyse for PLA?
Om «Fornuftig starttemperatur på dyse for PLA»: sjekk det aktuelle tallet for 3D-printing og håndverk på den offisielle siden eller i appen, uten å gjette.
Hvorfor fester ikke første lag?
Om «Hvorfor fester ikke første lag»: sjekk det aktuelle tallet for 3D-printing og håndverk på den offisielle siden eller i appen, uten å gjette.
Trengs lukket kabinett hjemme?
Om «Trengs lukket kabinett hjemme»: sjekk det aktuelle tallet for 3D-printing og håndverk på den offisielle siden eller i appen, uten å gjette.